I den höginsatsvärld av nutraceutisk tillverkning är det av största vikt att bevara styrkan, stabiliteten och bioaktiviteten hos känsliga ingredienser. Det är härNutraceutical Lyofilisatorblir en oumbärlig teknik. Dessa sofistikerade system, även kända som frystorkar, tar bort vatten från produkter genom sublimering - den direkta övergången av is till ånga under vakuum.
| Parameter | Specifikation Omfång & Beskrivning |
|---|---|
| Kammarstorlek och kapacitet | Tillgänglig från pilotskala (0,5 - 2 kvm hyllarea) till stora industrienheter (10+ kvm). Kapaciteten mäts vanligtvis i liter iskondensatorkapacitet (t.ex. 100L, 500L, 1000L) eller kg issublimering per sats. |
| Hylltemperaturintervall | -55°C till +70°C. Exakt kontroll inom detta område är avgörande för att optimera frysnings- och primära/sekundära torkningsfaser för olika materialtyper. |
| Ultimat vakuumnivå | ≤ 5 Pa (0,05 mbar). Ett djupt, stabilt vakuum är avgörande för effektiv sublimering och för att uppnå mycket låg kvarvarande fukthalt. |
| Kondensortemperatur | -75°C till -85°C. En låg kondensortemperatur säkerställer hög ångfångningseffektivitet, vilket förkortar cykeltiderna. |
| Hyllmaterial & Design | 316L rostfritt stål, elektropolerad finish. Hyllor kan vara stationära eller flyttbara (för att stoppa under vakuum i modeller av farmaceutisk kvalitet). Inre kanaler möjliggör jämn cirkulation av silikonolja för temperaturkontroll. |
| Styrsystem | Helautomatisk PLC med färg HMI-pekskärm. Har receptlagring, fjärrövervakning, dataloggning (21 CFR Part 11-kompatibel tillval) och full processvisualisering. |
F: Vilka näringstillskott är särskilt lämpliga för frystorkning?
S: Frystorkningstekniken är skräddarsydd för värdefulla näringstillskott som kräver hög biotillgänglighet. Till exempel probiotiska pulver och olika levande bakteriestammar – antalet levande bakterier är avgörande för dessa produkter, och frystorkning bevarar dem. Extrakt från känsliga ingredienser som acaibär, fläder och grönt te, vars antioxidanter och växtnäringsämnen är mycket känsliga för skador, bevaras också genom frystorkning. Marin fiskolja och lipidtillskott, som lätt oxideras, skyddas också genom frystorkning. Kollagenpeptider och proteinpulver behöver bibehålla sina absorptionsegenskaper, enzympreparat måste behålla sin katalytiska aktivitet, och anpassade vitamin- och mineralförblandningar måste bibehålla ingrediensstabilitet – alla är lämpliga för frystorkning. Enkelt uttryckt, allt som skulle förstöras genom uppvärmning, exponering för syre eller konventionella torkningsmetoder är bäst lämpat för frystorkning.
F: Hur lång tid tar det vanligtvis att frystorka ett näringstillskott?
S: Det varierar beroende på flera nyckelförhållanden. Tänk till exempel på formeln för själva hälsotillskottet, mängden torkade ingredienser, mängden förpackad i brickor eller små flaskor, tjockleken på lagret, den valda frystorkningsmetoden och stringens av den nödvändiga fukthalten. För små partier av enkla extrakt räcker ett tunt lager på 18 till 24 timmar; Men för sockerhaltiga probiotika kan ett tjockare lager ta 3 dagar eller till och med längre. Vårt automatiserade system optimerar varje steg i frystorkningsprocessen – förfrysning, första torkning och andra torkning – och säkerställer produktkvalitet samtidigt som processen slutförs så snabbt som möjligt.
För att förbättra produktionseffektiviteten och produktkvaliteten är det grundläggande att välja rätt utrustning, men den verkliga nyckeln ligger i processoptimering. Det finns flera kärnsteg inblandade, som vi kommer att förklara ett efter ett:
Förbehandling och formulering: Att lägga en solid grund är det första steget
Sammansättningsförhållandet för lösningen eller slurryn är avgörande. Ta probiotisk frystorkning som ett exempel: att lägga till kryoskyddsmedel som trehalos hjälper till att skydda cellväggarna i probiotika, vilket förhindrar skador under frysning. Dessutom är det mycket viktigt att justera pH-värdet och mängden fasta ämnen – det gör inte bara frysprocessen smidigare utan resulterar också i en bättre struktur i den slutliga frystorkade kakan, vilket gör den mindre benägen att gå sönder.
Frysprocess: Iskristallstorleken har betydande betydelse
Fryshastigheten och den slutliga frystemperaturen påverkar direkt storleken på iskristallerna. Att kontrollera frysprocessen långsamt kommer att resultera i större iskristaller, vilket skapar många små porer i den frystorkade produkten, vilket naturligtvis påskyndar den efterföljande torknings- och sublimeringsprocessen. Det finns dock ingen universell formel för detta steg; en skräddarsydd frysplan måste utvecklas utifrån varje produkts egenskaper.
Primär torkning (sublimering): Den mest tidskrävande "dehydreringsstriden"
Detta steg är det mest tidskrävande i hela processen. Kärnprincipen är enkel: ge den energi som behövs för sublimering för att värma upp hyllorna, men temperaturen får aldrig överskrida produktens toleransgräns – om den överstiger sönderdelningstemperaturen kommer produkten att förstöras. Samtidigt måste vakuumnivån övervakas noggrant och konsekvent hållas under isens ångtryck; annars kan sublimering inte fortgå smidigt.
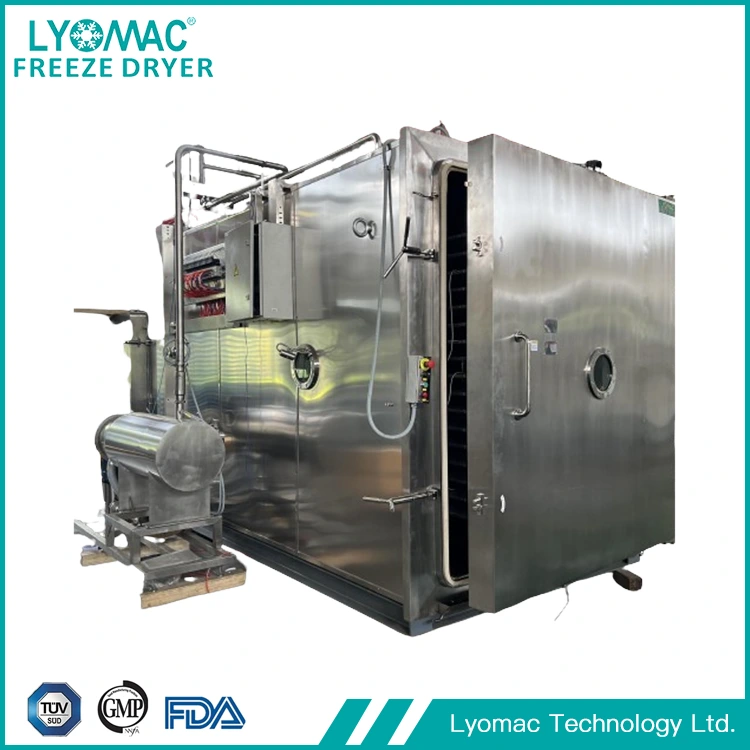
Hälsokost lyofiliseringsmaskin tillverkas av Lyomac-fabriken - tillverkaren och leverantören i Kina. Vår maskin har en torkkapacitet på upp till 1 000 liter, ett regelbundet SCADA-styrsystem och ett energieffektivt styrsystem för kompressorn och vakuumpumpen.